
Vor allem als Ersatz bei Reparaturen und Ergänzungen älterer Gitterrostanlagen
Schweißpressroste
Schweißpressroste nach Maß für Reparatur und Ergänzung
Schweißpressroste, auch SP Gitterroste genannt, werden bei rotec ausschließlich als projektbezogene Maßanfertigung angeboten. Sie werden heute vor allem für Reparaturen und Ergänzungen älterer Gitterrostanlagen benötigt. Bei neuen Anlagen kommen in der Regel wirtschaftlichere und materialeffizientere Pressroste zum Einsatz.
- Maßanfertigung für Reparaturen und Bestandsanlagen
- Verdrillte Füllstäbe an jedem Kreuzungspunkt verschweißt
- Für neue Gitterrostanlagen werden in der Regel Pressroste eingesetzt
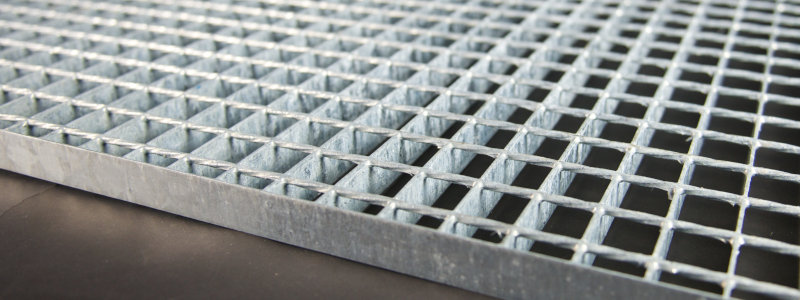
Tragstäbe und verdrillte Füllstäbe werden miteinander verschweißt
Einzelroste werden häufig aus großformatigen Ausgangsmatten herausgetrennt
Eine glatte Ausführung besitzt keine nachgewiesene Rutschhemmungsklasse
Richtig bestellen
Wann wird heute noch ein Schweißpressrost benötigt?
Schweißpressroste werden in der Regel nur noch eingesetzt, wenn eine vorhandene ältere Anlage ergänzt oder repariert werden muss. Bei neuen Gitterrostanlagen empfiehlt rotec grundsätzlich die Prüfung eines Pressrostes.
Planungsschritte anzeigen
Bestand aufnehmen
Vorhandene Bauart, Maschenweite, Tragstäbe, Füllstäbe und Einbausituation dokumentieren.
Ersatzrost abgleichen
Abmessungen, Tragstabrichtung, Belastung und Anschluss an die bestehende Rostfläche prüfen.
Maßanfertigung festlegen
Fertigmaß, Ausschnitte, Randeinfassung, Oberfläche und erforderliche Rutschhemmung eindeutig angeben.
Produkt verstehen
Wie wird ein Schweißpressrost hergestellt?
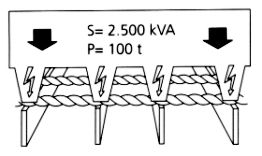
Bei Schweißpressrosten werden verdrillte Vierkantstäbe beziehungsweise Rundstäbe als Füllstäbe unter hohem Druck in die Tragstäbe gepresst. Gleichzeitig werden Tragstäbe und Füllstäbe im Widerstandsschweißverfahren an den Kreuzungspunkten miteinander verschweißt.
Die Fertigungsbreite in Füllstabrichtung sollte 1.250 mm nicht überschreiten. In Richtung der Tragstäbe liegt die maximale Länge bei 5.990 mm. Aus großformatigen Ausgangsmatten werden die benötigten Einzelgrößen herausgetrennt und anschließend eingefasst.
Abhängig von Rostgrößen, Stückzahlen und Konturen können beim Zuschnitt größere Reststücke entstehen, die für andere Aufträge nicht mehr verwendbar sind. Dieser zusätzliche Materialverlust ist ein wichtiger Grund, weshalb Pressroste heute für viele Anwendungen bevorzugt werden.
In neu geplanten Gitterrostanlagen werden Schweißpressroste deshalb in der Regel nicht mehr eingesetzt. Ihre heutige Bedeutung liegt vor allem im Ersatz beschädigter Roste und in der Ergänzung älterer Anlagen, beispielsweise in Kraftwerken und langjährig betriebenen Industrieanlagen.
Auswahlhilfe
Pressrost oder Schweißpressrost?
Der konstruktive Unterschied beeinflusst Fertigung, Materialeinsatz, Kosten und die Auswahl der geeigneten Ausführung.
Bei Bedarf seitlich scrollen.
| Merkmal | Pressrost | Schweißpressrost |
|---|---|---|
| Füllstäbe | Gerade Füllstäbe | Verdrillte Vierkantstäbe oder Rundstäbe |
| Verbindung | Füllstäbe werden fest in vorbereitete Tragstäbe eingepresst | Füllstäbe werden eingepresst und an den Kreuzungspunkten verschweißt |
| Fertigungsprinzip | Tragstäbe, Füllstäbe und Randeinfassungen werden auftragsbezogen zugeschnitten und zusammengeführt | Einzelgrößen werden häufig aus großformatigen Matten herausgeschnitten und anschließend eingefasst |
| Materialausnutzung | Sehr geringer verschnittbedingter Materialverlust | Je nach Zuschnitt und Kontur können größere, nicht nutzbare Reststücke entstehen |
| Verfügbarkeit | Standardausführungen und Maßanfertigungen | Bei rotec ausschließlich als Maßanfertigung |
| Rutschhemmung | Nur in profilierter und entsprechend nachgewiesener Ausführung | Nur in profilierter und entsprechend nachgewiesener Ausführung |
Verdrillte Füllstäbe allein machen einen Schweißpressrost nicht zu einem nachweislich rutschhemmenden Rost. Maßgebend sind die Profilierung und die bestätigte Rutschhemmungsklasse der konkreten Ausführung.
Ausführungen
Schweißpressroste passend zur Anwendung auswählen
Die endgültige Ausführung ergibt sich aus Nutzung, Belastung, Umgebung und konstruktiver Einbausituation.
Ersatzroste
Passende Maßanfertigung für beschädigte oder fehlende Roste in älteren Anlagen.
Ergänzungsroste
Anpassung an vorhandene Schweißpressroste, Auflager und Bestandskonstruktionen.
Sonderzuschnitte
Runde, eckige oder unregelmäßige Konturen nach Zeichnung und technischer Prüfung.
Profilierte Ausführung
Zusätzliche Profilierung, wenn eine bestätigte Rutschhemmung erforderlich ist.
Technische Orientierung
Technische Angaben zu Schweißpressroste
Die Werte dienen der ersten Orientierung. Maßgebend sind die konkrete Ausführung, das aktuelle Produktdatenblatt und die projektbezogene technische Prüfung.
Belastung immer projektbezogen prüfen
Abmessung, freie Spannweite, Auflagerung, Lastart und Umgebungsbedingungen müssen gemeinsam betrachtet werden.
| Lieferform | Ausschließlich projektbezogene Maßanfertigung |
|---|---|
| Konstruktion | Tragstäbe mit eingepressten und widerstandsverschweißten Vierkant- oder Rundstäben |
| Fertigungsbreite | In Füllstabrichtung höchstens 1.250 mm |
| Fertigungslänge | In Tragstabrichtung höchstens 5.990 mm |
| Randeinfassung | Flachstahl oder projektbezogen ein spezielles Profil |
| Bearbeitung | Zuschnitt, Randeinfassung und Ausschnitte nach Zeichnung |
| Oberfläche | Projektbezogen festlegen, beispielsweise feuerverzinkt |
| Rutschhemmung | Nur bei zusätzlicher Profilierung und bestätigtem Nachweis |
| Belastung | Nach Tragstababmessung, Tragstabrichtung, Spannweite und Lastfall |
| Neue Anlagen | Pressrost als wirtschaftlichere und materialeffizientere Lösung vorrangig einsetzen |
Planung und Anfrage
Diese Angaben benötigen wir für eine zuverlässige Einordnung
- 1Bestandsanlage
Vorhandenen Rosttyp, Baujahr der Anlage und Umfang der Reparatur oder Ergänzung beschreiben.
- 2Fertigmaß
Länge, Breite, Tragstabrichtung, freie Spannweite und Auflagerung eindeutig angeben.
- 3Belastung
Flächenlasten, Punktlasten, Nutzung und besondere Beanspruchungen nennen.
- 4Bearbeitungen
Ausschnitte, Konturen, Randeinfassungen und Befestigungen in einer Zeichnung kennzeichnen.
- 5Rutschhemmung
Geforderte Bewertungsgruppe und vorhandene Medien wie Wasser, Öl oder Schmutz angeben.
Einsatzbereiche
Typische Anwendungen für Schweißpressroste
Alte Kraftwerke
Ersatz beschädigter Roste und Ergänzung vorhandener Laufwege oder Bedienebenen.
Ältere Industrieanlagen
Passende Ersatzroste für vorhandene Bühnen, Podeste und Wartungswege.
Bestandsanlagen
Nachfertigung vorhandener Schweißpressroste bei eindeutig vorgegebener Bauart.
Sonderkonturen
Maßroste mit Ausschnitten oder Randformen passend zur bestehenden Konstruktion.
Reparaturabschnitte
Kleinere Ergänzungsflächen nach Aufmaß, Belastungsprüfung und Zeichnung.
Häufige Fragen
Antworten zu Schweißpressroste
Die wichtigsten Grundlagen für Auswahl, Planung und Anfrage.
Sind Schweißpressroste bei rotec ab Lager erhältlich?
Nein. Schweißpressroste werden bei rotec ausschließlich als projektbezogene Maßanfertigung angeboten.
Wann empfiehlt rotec weiterhin einen Schweißpressrost?
Vor allem bei Ersatzbedarf mit vorgegebener Bauart oder wenn verschweißte Kreuzungspunkte beziehungsweise besondere Zuschnitte technisch erforderlich sind.
Welche Angaben benötigt rotec?
Benötigt werden Fertigmaße, Tragstabrichtung, Spannweite, Belastung, Maschenweite, Ausschnitte, Randeinfassung, Oberfläche, Stückzahl und möglichst eine Zeichnung.
Werden Schweißpressroste aus großen Matten zugeschnitten?
Ja. Die Fertigungsbreite in Füllstabrichtung sollte 1.250 mm nicht überschreiten. In Tragstabrichtung liegt die maximale Länge bei 5.990 mm. Daraus werden die benötigten Einzelroste herausgetrennt und eingefasst.
Sind Sonderausschnitte möglich?
Ja. Ausschnitte und besondere Konturen sind nach Zeichnung und technischer Prüfung möglich.
Sind Schweißpressroste automatisch rutschhemmend?
Nein. Verdrillte Füllstäbe allein ergeben keine bestätigte Rutschhemmungsklasse. Dafür ist eine geeignete Profilierung mit entsprechendem Nachweis erforderlich.
Können Schweißpressroste rutschhemmend gefertigt werden?
Ja. Dafür werden die vorgesehenen Stäbe profiliert. Die erforderliche Rutschhemmung muss zur konkreten Nutzung passen und für die bestellte Ausführung bestätigt sein.
Wie entsteht ein Schweißpressrost?
Verdrillte Füllstäbe werden unter hohem Druck in die Tragstäbe gepresst und gleichzeitig an den Kreuzungspunkten verschweißt.
Warum werden heute häufiger Pressroste eingesetzt?
Pressroste lassen sich für viele Anwendungen wirtschaftlicher und mit deutlich weniger verschnittbedingtem Materialverlust herstellen. Deshalb werden Schweißpressroste zunehmend durch Pressroste ersetzt.
Warum entsteht beim Zuschnitt mehr Abfall?
Die benötigten Rostformen müssen in die Ausgangsmatte eingeordnet werden. Restflächen und schmale Randstücke können häufig nicht mehr für weitere Aufträge genutzt werden.
Wie werden Pressroste hergestellt?
Tragstäbe, Füllstäbe und Randeinfassungen werden auf die benötigte Größe zugeschnitten, zusammengeführt und unter hohem Druck verpresst. Dadurch entsteht nur sehr wenig verschnittbedingter Materialverlust.
Werden Schweißpressroste noch für neue Gitterrostanlagen verwendet?
In der Regel nicht. Heute werden Schweißpressroste hauptsächlich für Reparaturen und Ergänzungen älterer Anlagen benötigt, beispielsweise in Kraftwerken und langjährig betriebenen Industrieanlagen. Für neue Anlagen werden normalerweise Pressroste eingesetzt.
Gibt es Schweißpressroststufen?
Ja, sie sind projektbezogen möglich. Für übliche Treppenanlagen sollten jedoch zunächst Pressroststufen geprüft werden.
Wo finde ich die Toleranzen für Gitterroste?
Auf unserer Seite „Fertigung und Liefertoleranzen“ finden Sie die zulässigen Abweichungen für Pressroste und Schweißpressroste: Maße, Diagonalen, Ebenheit sowie Stab- und Randabweichungen. Vergrößerbare Zeichnungen und ein gemeinsamer PDF-Download ergänzen die Angaben.
Persönlicher Kontakt
Ihre Ansprechpartner für Gitterroste
Gitterroste
Astrid Püschel
Telefon030 789039-15E-Maila.pueschel@rotec-berlin.deGitterroste
Marcello Canu
Telefon030 789039-47E-Mailm.canu@rotec-berlin.deBeratung und Anfrage
Benötigen Sie Schweißpressroste für Ihr Projekt?
Übermitteln Sie uns Einsatzbereich, Abmessungen, Belastung und Stückzahl. Gemeinsam klären wir die geeignete Ausführung.